Типы конвейерных лент и их конструкция
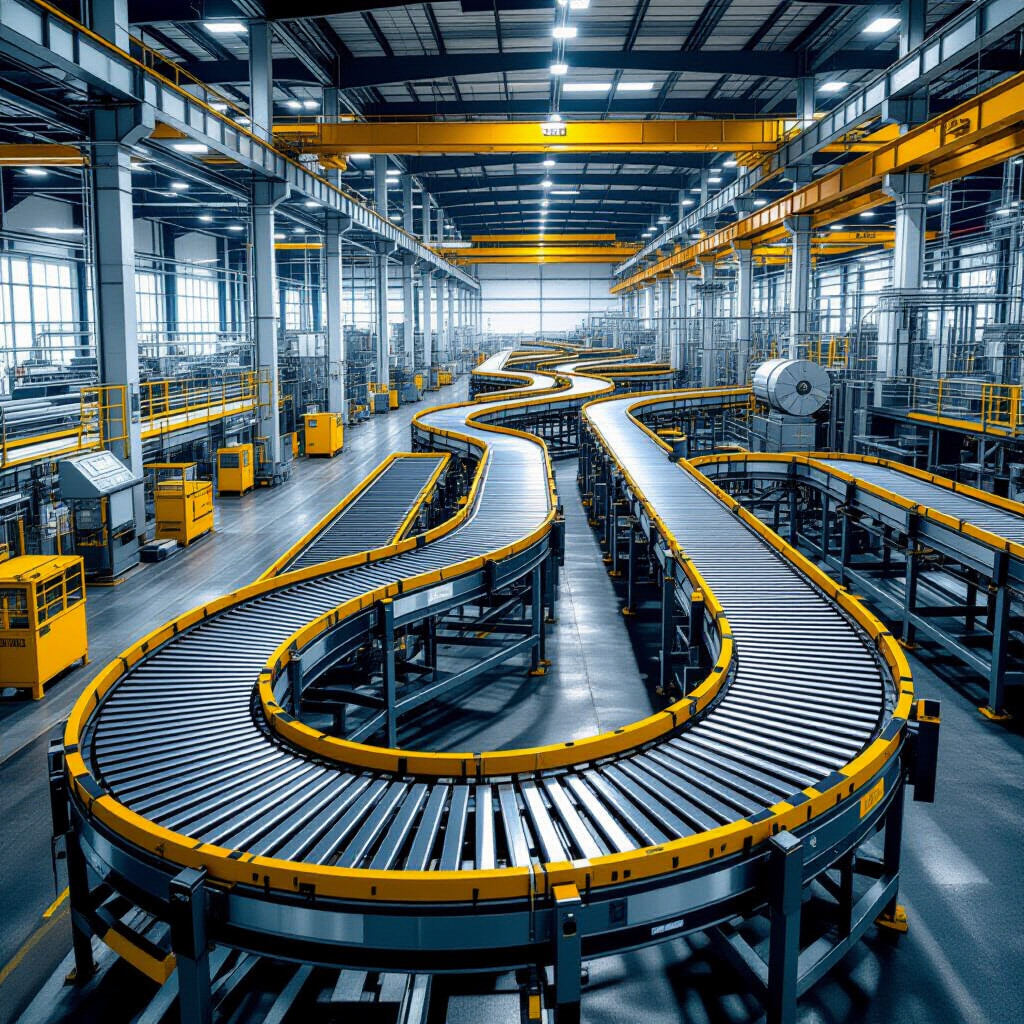
Конвейерная лента представляет собой многослойную конструкцию, в которой каркас (корд) задаёт прочность на разрыв и усталостную выносливость, а поверхностное покрытие обеспечивает трение и защиту от износа. Рабочая ширина лент обычно варьируется от 300 до 2400 мм, а скорости транспортирования — от 0,5 до 6 м/с в зависимости от типа процесса.
Тканевые, резинотканевые и кордовые ленты — отличия и области применения
Тканевые ленты состоят из текстильного каркаса (полиэстер, нейлон) с резиновым покрытием; они применяются для лёгких и средних нагрузок, для сыпучих материалов с низкой абразивностью. Резинотканевые ленты имеют несколько слоёв корда и резиновую защиту, используются при повышенных ударных нагрузках и для складирования. Кордовые (сталькордные) ленты применяют на длинных транспортёрных линиях и при больших грузопотоках: стальной корд обеспечивает минимальную растяжимость и высокую разрывную прочность, что важно при расстояниях более нескольких сотен метров и при больших натяжениях. Подробный ассортимент и технические характеристики представлены в каталоге https://drivebeltsystem.ru/catalog/konveyernye-lenty/.
Модульные и металлические ленты — преимущества для специальных процессов
Модульные ленты из полимерных звеньев удобны для быстрого ремонта и имеют открытую структуру, пригодную для охлаждения и мойки. Металлические ленты и сетки используются при высоких температурах, агрессивных средах и при транспортировке острых кусков; они обеспечивают высокую термостойкость и возможность самоприятия абразива. Для кусковых и острых грузов обычно предпочтительны модули или металлические поверхности, тогда как для мелких сыпучих — тканевые и резинотканевые покрытия.
Материалы покрытия и их свойства
Резиновые составы, полиуретан, полимеры — выбор по износу и химии
Резиновые составы (SBR, NBR, EPDM) и полиуретаны имеют разные сочетания износостойкости и химической стойкости. Полиуретан часто имеет твердость в диапазоне 80–95 Shore A и демонстрирует высокую стойкость к абразиву и разрезам. NBR пригоден для контакта с маслами при рабочей температуре примерно −30…+80 °C, EPDM устойчив к озону и может эксплуатироваться в интервале примерно −40…+120 °C. Выбор покрытия определяется сочетанием абразивности и химической агрессивности среды.
Антистатичность, морозостойкость и сопротивление маслам — как оценивать
Антистатические свойства обычно характеризуют поверхностным сопротивлением; для взрывоопасных зон целесообразны показатели порядка 10^6–10^9 Ом/кв. Морозостойкость оценивают по мягкости и гибкости при низких температурах (испытание методом изгиба при заданной температуре). Сопротивление маслам и растворителям проверяют методом иммерсионных испытаний и по изменению механических свойств после выдержки. Эти параметры влияют на подбор материала покрытия и допустимый температурный режим эксплуатации.
Отраслевые требования и нормативы
Пищевая и фармацевтическая переработка — санитарные параметры и мойка
Для пищевой и фармацевтической переработки требуются материалы пищевого класса, гладкая поверхность без пор и возможность быстрой разборки для мойки. Часто предъявляются требования к стойкости к моющим и дезинфицирующим составам и к выдержке горячей воды — обычный рабочий режим мойки допускает температуру до 80 °C. Швы и крепления проектируют так, чтобы исключить накопление загрязнений и обеспечить доступность всех поверхностей для санитарной обработки.
Горнодобывающая, цементная и переработка отходов — требования к прочности и абразивостойкости
В горной и цементной отрасли ключевые параметры — прочность корда, толщина верхнего слоя и стойкость к истиранию. Для абразивных материалов выбирают усиленные верхние покрытия и уменьшенную растяжимость каркаса; проектирование учитывает повышенные динамические нагрузки и необходимость частой проверки состояния кромок и сплайсов. Для крупных конвейеров важна герметизация зон загрузки и наличие ограждений от пылеобразования.
Подбор ленты и проектирование конвейера
Расчёт нагрузки, скорости и натяжения ленты
Расчёт пропускной способности базируется на формуле Q = A·v·ρ, где Q — расход (м³/с), A — поперечное сечение груза на ленте (м²), v — скорость (м/с), ρ — удельная масса (кг/м³). Несущая способность определяется максимально допустимой линейной нагрузкой и прочностью корда. При подборе привода учитывают начальное натяжение, сопротивление роликов и коэффициент трения между лентой и барабаном (для резины на стальном барабане обычно 0,25–0,35). Метод натяжения выбирают с учётом длины конвейера: на коротких линиях применяют винтовые натяжители, на длинных — грузовые системы с компенсатором.
Выбор швов, полок и направляющих в зависимости от груза и уклона
Вулканизированные швы применяют там, где важна непрерывная прочность и минимальная локальная деформация, механические соединители — для быстрого монтажа и аварийного ремонта. При уклонах свыше угла сдвига требуют профильной ленты или гребней (перепонок) для удержания груза; расстояние и высота гребней выбираются по углу наклона и характеристикам частиц, чтобы минимизировать соскальзывание.
Монтаж, наладка и приёмочные испытания
Последовательность установки, выравнивание и настройка натяжения
Монтаж начинается с установки роликоопор и приводного барабана, затем укладка ленты с проверкой центровки. Выравнивание выполняют путём регулировки роликов поворотом корпуса барабана и смещением направляющих. Натяжение устанавливают согласно проектной схеме, затем проводят пробный прогон без нагрузки для проверки правления и прогрева материала. Для точной настройки натяжения используют динамические измерения или пружинные индикаторы.
Методы приёмочного контроля и критерии допусков
Приёмочные испытания включают визуальный осмотр швов, измерение толщины покрытия в контрольных точках, проверку натяжения и пробег в режиме холостого хода не менее нескольких часов. Критерии допуска устанавливают по величинам растяжимости, совпадению направляющих и отсутствию локальных образований горячих участков и сваливания груза.
Эксплуатация, диагностика и ремонт
Регулярный осмотр, индикаторы износа и методы мониторинга
Регулярный осмотр включает проверку кромок, состояния шва, уплотнений загрузочных зон и барабанного покрытия. Мониторинг может включать измерение толщины покрытия, термографию для выявления мест перегрева и анализ вибраций привода. Сигналом к ремонту служат увеличение пробуксовки, видимое расслоение каркаса, потеря толщины покрытия сверх допустимой величины или повреждение кромки.
Типичные повреждения и алгоритмы ремонта (временные и капитальные)
Частые повреждения — порезы, разрыв кромки, износ покрытия и разрушение швов. Временные ремонты осуществляют механическими соединителями или холодной вулканизацией для локальных заплат. Капитальный ремонт включает полную замену или горячую вулканизацию нового сплайса с восстановлением адгезии и проверкой геометрии ленты. Оценка остаточного ресурса проводится по степени износа корда и стабильности размеров.
Безопасность, экология и утилизация
Опасности при работе с лентами и защитные меры
Опасности включают захваты в неровностях роликов, обрывы ленты и выбросы груза. Защитные меры — ограждения, блокировки при доступе, системы аварийной остановки и процедуры блокировки привода при обслуживании. Регламент техобслуживания и обучение персонала уменьшают риск инцидентов.
Материалы с учётом утилизации и возможности вторичной переработки
Резиновые и полиуретановые покрытия различаются по возможностям утилизации: резину можно утилизировать методом крошения и использовать как наполнители, полиуретаны подлежат термической утилизации с контролем выбросов или химической переработке. При проектировании учитывают возможность разборки и разделения материалов для повышения доли вторичной переработки и снижения объёмов отходов.